
Soumettre des commentaires
Comment sont fabriqués les tuyaux en silicone ? Un guide étape par étape d'une usine de tuyaux en silicone
Actualités de l'industrie-En tant que fabricant de tuyaux en silicone basée à Ningbo, en Chine, l'une des questions que nous entendons le plus souvent de la part des nouveaux clients est une question directe et rafraîchissante : comment sont réellement fabriqués les tuyaux en silicone ? C'est une bonne question. Sur l'étagère, un tuyau fini semble d'une simplicité trompeuse, juste un tube façonné avec une surface lisse et légèrement texturée. En réalité, chaque tuyau en silicone de haute qualité est le résultat d’un mélange précis, d’un emballage manuel, d’un durcissement étroitement contrôlé et de tests incessants. Dans cet article, nous vous guidons tout au long du processus de production exactement comme il se déroule dans notre usine, afin que vous sachiez ce qui différencie un tuyau qui dure des années d'un autre qui tombe en panne prématurément.
De quoi est réellement fait un tuyau en silicone
La production commence avec le matériau lui-même. La base de chaque tuyau est constituée de gomme de caoutchouc de silicone brute, généralement une qualité VMQ sélectionnée pour l'entretien automobile. À elle seule, la gomme brute est molle et faible, elle est donc mélangée à d’autres ingrédients pour créer un composé utilisable :
- Gomme de silicone VMQ, qui fournit une base élastique et résistante à la chaleur
- Charges de renforcement telles que la silice fumée, qui offrent résistance et résistance à la déchirure
- Pigments, qui produisent les couleurs noires, bleues, rouges ou personnalisées spécifiées par nos clients
- Agents de durcissement, qui permettent au composé de se réticuler et de prendre de manière permanente pendant la vulcanisation
Cette chimie est la raison pour laquelle le silicone reste flexible entre -60°C et 230°C, résiste à l'ozone, aux rayons UV et aux additifs modernes pour liquides de refroidissement, et ne devient jamais cassant avec le temps. Cette enveloppe de performance est la raison pour laquelle le silicone est devenu le choix par défaut pour les circuits de radiateur, de refroidisseur intermédiaire et de chauffage des voitures, camions, bus et motos performants.
Étape 1 : Composer le silicone brut
La gomme et ses ingrédients sont mélangés sur des fraiseuses à deux rouleaux jusqu'à ce que le lot soit parfaitement homogène. L'uniformité est plus importante que la plupart des gens ne le pensent : si le mastic est inégalement dispersé, le tuyau fini comporte des points mous cachés qui peuvent gonfler ou se fendre sous la pression. Les pigments de couleur sont également incorporés à ce stade, c'est pourquoi une couleur constante d'un lot à l'autre est un signe fiable d'une opération de mélange disciplinée. Avant qu'un composé soit mis en production, nous vérifions sa dureté et sa viscosité par rapport aux spécifications de la recette.
Étape 2 : Préparation des plis de renfort
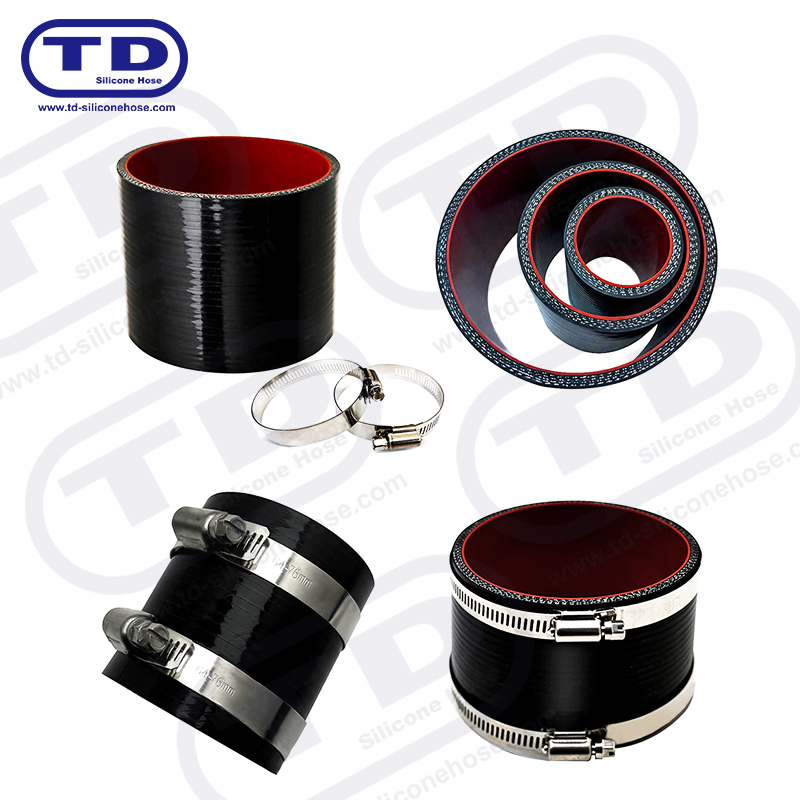
Le caoutchouc de silicone à lui seul s'étire facilement et peut s'effondrer sous vide, c'est pourquoi les tuyaux résistant à la pression sont construits sous forme de stratifié. Le tissu en polyester ou en aramide est calandré, ce qui signifie qu'il est recouvert d'une fine couche uniforme du même composé de silicone, puis coupé en plis en biais, généralement à environ 45 degrés par rapport à l'axe du tuyau. Enroulés dans des directions alternées, ces plis confèrent au tuyau une résistance dans toutes les directions tout en préservant sa flexibilité, et le nombre de plis détermine la pression nominale. Là où une aspiration ou une pulsation est attendue, nous allons plus loin et intégrons une hélice en fil d'acier, qui maintient le tuyau ouvert sous pression négative là où une construction uniquement en tissu s'aplatirait.
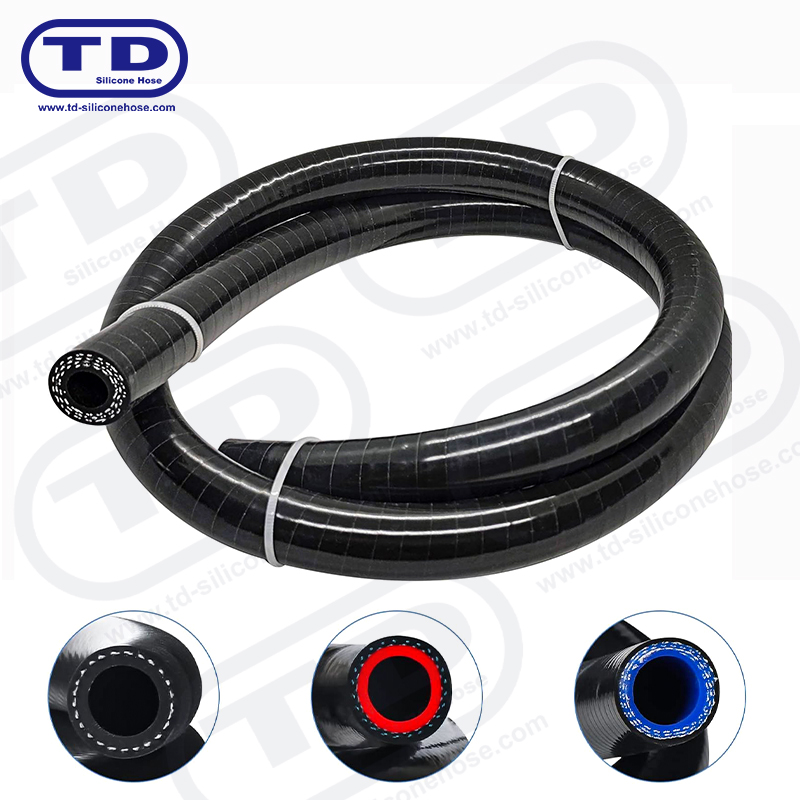
 Tuyau en silicone renforcé de fils pour applications haute pression Ce tuyau en silicone renforcé de fil résiste à l'effondrement sous vide où les stratifiés uniquement en tissu s'aplatissent. Son hélice en acier et sa construction à 3-4 plis conviennent à la tuyauterie du turbo et du refroidisseur intermédiaire, correspondant à la discussion sur la pression du nombre de plis ci-dessus. Voir le produit →
Étape 3 : Enveloppement et façonnage sur le mandrin
Les tuyaux profilés tels que les coudes, les réducteurs et les raccords à bosse sont construits à la main autour de mandrins en aluminium poli. Chaque mandrin est recouvert d'un agent de démoulage, la doublure intérieure en silicone est appliquée en premier, puis chaque couche de renfort est appliquée humide, avec une tension et un chevauchement contrôlés. L'angle d'enroulement détermine la façon dont le tuyau fini fléchit et comment il répartit la pression interne. Pour les virages, les plis sont posés et pliés autour de la courbe, ce qui permet à nos coudes de conserver un rayon net et reproductible sans rides ni taches fines. Un ruban adhésif en nylon est appliqué comme couche la plus externe ; il comprime toute la construction pendant le durcissement et laisse le fin motif hachuré que vous voyez sur une surface de tuyau en silicone de qualité.
 Tuyau coudé 90° en silicone renforcé Les coudes comme celui-ci sont enveloppés de mandrins, avec des plis pliés autour de la courbe pour conserver un rayon net sans points fins. Renforcé en polyester, il supporte -50°C à 250°C pour les tuyauteries de turbo, de refroidisseur intermédiaire et d'admission. Voir le produit →
Extrusion : la voie alternative pour les tubes droits
Les coupleurs droits n'ont pas toujours besoin d'un mandrin. Pour les longues séries de production, le composé peut être poussé à travers une matrice et durci en longueurs continues, puis coupé et fini sur mesure. L'extrusion est rapide et dimensionnellement très cohérente, ce qui convient aux commandes de gros volumes de sections droites standard, tandis que l'enroulement au mandrin reste l'outil de choix pour les géométries complexes. Quel que soit le chemin emprunté par un tuyau, l’étape suivante de la production est exactement la même.
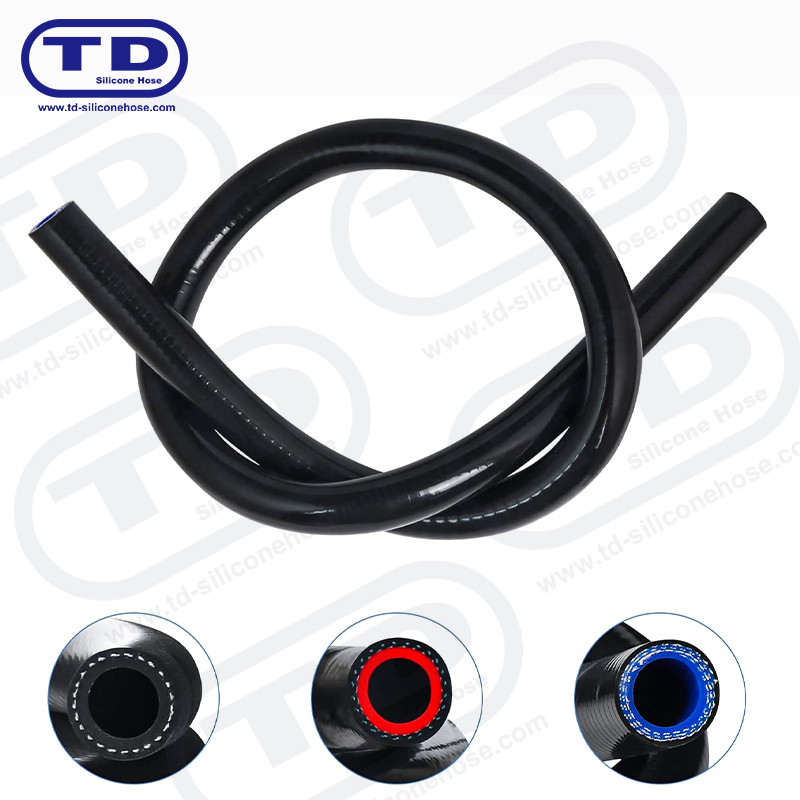
 Coupleur de tuyau droit en silicone multicouche Les coupleurs droits comme celui-ci peuvent être extrudés pour obtenir des dimensions constantes dans des tirages à grand volume, puis entièrement durcis et post-durcis. Le résultat est un coupleur stable et résistant aux températures comprises entre -50 °C et 250 °C. Voir le produit →
Étape 4 : Vulcanisation et post-durcissement
Une fois enveloppé, le tuyau entre dans un autoclave à vapeur, où il est durci sous chaleur et pression, généralement entre 160°C et 170°C. À l'intérieur de l'autoclave, les agents de durcissement déclenchent la réticulation : les longues chaînes de polymère se verrouillent dans un réseau tridimensionnel stable, transformant le composé mou et collant en un corps élastique permanent. Après l'autoclavage, les tuyaux sont post-durcis dans des fours à air chaud pendant plusieurs heures. Cette deuxième étape de chauffage élimine les sous-produits de durcissement et stabilise le matériau, améliorant ainsi la résistance à la compression et la résistance à la température à long terme. Raccourcir ou sauter le post-durcissement est l'un des moyens discrets de réduire les coûts de production, et la pénalité se manifeste des mois plus tard sous la forme d'une surface collante ou d'un durcissement prématuré.
Étape 5 : Finition et découpage
Une fois le durcissement terminé, les mandrins sont étirés et extraits, et les tuyaux sont acheminés vers le banc de finition. Ici, ils sont coupés à longueur avec des lames tranchantes pour des extrémités nettes et carrées, coupés et poinçonnés là où une connexion en forme de T ou une dérivation est requise. Chaque tuyau est ensuite lavé, séché et inspecté visuellement à l’intérieur et à l’extérieur. À ce stade, de petits détails, comme une extrémité coupée parfaitement carrée, déterminent si le tuyau se ferme proprement sous un collier dès la première tentative.
Tests : là où la qualité est prouvée
Un tuyau obtient ses spécifications dans le laboratoire de test, et non dans l'atelier. Dans le cadre de notre système de gestion de la qualité IATF 16949, chaque lot passe par une routine d'inspection définie :
- Vérifications dimensionnelles de l'alésage, de l'épaisseur de paroi et de la longueur par rapport à des jauges étalonnées
- Tests de chute de pression et de fuite sur des échantillons de chaque lot de production
- Tests d'éclatement périodiques pour confirmer la marge de sécurité intégrée à la conception
- Essais sous vide pour les constructions renforcées par fil qui doivent résister à l'effondrement
- Inspection visuelle de la finition de surface, de la cohérence des couleurs et de la propreté intérieure
La traçabilité fait partie de la même discipline. Si un client signale un problème, nous pouvons retracer le tuyau jusqu'à son lot de composés et son enregistrement de durcissement, identifier la cause et corriger le processus au lieu de deviner.
Comment chaque étape façonne le tuyau fini
Il est utile de considérer le processus comme une chaîne dans laquelle chaque maillon contrôle une propriété différente du produit que vous installez finalement :
| Étape de production | Ce qu'il contrôle dans le tuyau fini |
|---|---|
| Composition | Résistance à la température, dureté et couleur |
| Calandrage et emballage des plis | Flexibilité, pression nominale et précision de forme |
| Vulcanisation | Élasticité et durabilité à long terme |
| Post-durcissement | Qualité de surface et stabilité dimensionnelle |
| Finition et tests | Ajustement, étanchéité et sécurité au quotidien |
Constructions spéciales pour des travaux exigeants
La même chaîne de production s’étend aux constructions spécialisées. Un tuyau doublé de fluorosilicone ajoute une barrière intérieure pour le contact avec les vapeurs de carburant et d'huile, les tuyaux enveloppés d'aluminium reflètent la chaleur rayonnante dans les compartiments moteur encombrés, et les tuyaux à surface mate servent aux constructions de spectacle et de course où l'apparence compte autant que la durabilité. La leçon tirée de notre usine est simple : la flexibilité de fabrication est ce qui transforme un composé de silicone en une véritable solution, car la géométrie, le renforcement et le traitement de surface peuvent chacun être adaptés au travail à accomplir.
Ce que cela signifie lorsque vous choisissez un fournisseur
Après des années de production de neuf séries de produits et de plus de 1 500 articles destinés aux voitures particulières, aux camions, aux bus, aux motos et, de plus en plus, aux systèmes à pile à combustible à hydrogène, nous avons appris que les questions qui méritent d'être posées à tout fournisseur sont celles du processus : combien de plis ? Quel calendrier de cure ? Quels rapports de tests accompagnent le lot ? Un fabricant qui répond clairement à ces questions est un fabricant qui contrôle véritablement la production. Si vous souhaitez approfondir, nous avons publié un guide de fabrication complet cela se développe à chaque étape décrite ici, et notre équipe est toujours heureuse de discuter de la bonne construction pour votre application.
Notre produit //
Ningbo Tiandai Auto Parts Co., Ltd. Tous droits réservés. Tous réservés.
