
Soumettre des commentaires
Du silicone brut aux tuyaux performants : le processus de fabrication complet expliqué
Actualités de l'industrie-Ouvrez le capot d'un moteur turbocompressé ou parcourez un paddock de course et vous verrez des tuyaux en silicone bleu vif, rouge ou noir. Ils connectent les radiateurs, les refroidisseurs intermédiaires et les systèmes d'admission, survivant à une chaleur, des vibrations et une pression constantes. Mais le tuyau en silicone que vous achetez dans le commerce commence sa vie comme une brique de matière première dense et sans prétention. Le processus qui transforme cette brique en un composant de précision est méthodique et étroitement contrôlé. Les tuyaux en silicone sont fabriqués en cinq étapes principales : la composition des matières premières, le préformage, l'emballage du mandrin (pour les tuyaux profilés), le durcissement sous chaleur et pression et la finition avec des contrôles de qualité. Chaque étape détermine directement les performances du tuyau dans votre véhicule ou machine.
1. Composition des matières premières – Construire la formule de base
Chaque tuyau en silicone commence par un polymère de silicone, un caoutchouc synthétique à base de chaînes silicium-oxygène. Les fabricants l’achètent en blocs solides, souvent appelés « briques », pesant environ 30 livres chacun. Ces briques entrent dans un mélangeur interne (un Banbury ou un malaxeur) avec des charges de renforcement (silice fumée pour la résistance à la déchirure), des stabilisants thermiques (oxyde de fer ou oxyde de cérium pour une résistance thermique à long terme), des agents de vulcanisation (peroxydes pour la réticulation) et des pigments de couleur. Le mélangeur les mélange à température contrôlée jusqu'à ce qu'un composé homogène semblable à une pâte se forme. La qualité de ce mélange dicte la tolérance ultime du tuyau à la température, à la pression et aux attaques chimiques. Toute incohérence dans la dispersion crée des points faibles. Les fabricants certifiés IATF 16949, comme Ningbo Tiandai Auto Parts, mettent en œuvre un contrôle strict des lots pour garantir des propriétés reproductibles des composés.
2. Préformage – Transformer le composé en feuilles ou tubes réalisables
Une fois mélangé, le composé est déversé sur un broyeur pour être mis en feuilles. Un broyeur à deux rouleaux le pétrit ensuite en une feuille continue d'épaisseur contrôlée, généralement de 1 à 3 mm pour la construction de tuyaux. Alternativement, le composé peut être introduit dans une extrudeuse pour produire un profil de tube continu. Cette méthode d'extrusion est souvent utilisée pour les tuyaux en silicone droits à diamètre constant. Le tube extrudé est coupé à longueur et réservé pour l'étape d'emballage. Pour des formes plus complexes, le matériau en feuille est découpé en bandes de largeur spécifique ; ces bandes seront ensuite enroulées à la main autour de mandrins. L'étape de préformage garantit que le matériau a la bonne géométrie pour être formé efficacement lors de l'opération suivante.
3. Emballage du mandrin – Création de la forme du tuyau couche par couche
C’est le cœur de la fabrication de tuyaux en silicone haute performance. Un mandrin en acier inoxydable poli, usiné au diamètre interne exact et au rayon de courbure du tuyau souhaité, est monté sur un tour ou maintenu dans un luminaire. L'opérateur applique une fine couche de poussière de craie ou d'agent de démoulage sur le mandrin pour éviter qu'il ne colle. Ensuite, à l’aide des bandes de silicone prédécoupées, ils enroulent le composé non durci autour du mandrin, en chevauchant chaque enveloppe d’environ 50 % de la largeur de la bande. Le nombre de couches détermine l'épaisseur de la paroi finie et la résistance à l'éclatement : un tuyau typique à 4 épaisseurs pour liquide de refroidissement automobile utilise quatre couches qui se chevauchent, tandis que les applications intensives peuvent en utiliser 5 ou 6. La tension de la bande et l'angle de chevauchement doivent être cohérents ; sinon, le tuyau présentera des coutures faibles ou une épaisseur de paroi inégale. Après emballage, l’ensemble est enveloppé dans un ruban de nylon ou de coton étroitement enroulé. Ce ruban applique une pression radiale uniforme pendant le durcissement et empêche les couches de se séparer. Pour les coudes à rayon serré, une seule bande continue peut être complétée par des pinces (découpes) sur le rayon intérieur pour éviter le froissement.
Cette technique d'emballage au mandrin est la méthode standard pour produire des tuyaux coudés, des réducteurs, des bosses et des connecteurs en forme de T en silicone. Par exemple, un  Tuyau coudé à 90° en silicone pour emballage de mandrin Ce tuyau formé est un excellent exemple de construction enveloppée d'un mandrin, offrant des courbures précises et un renforcement interne pour un acheminement serré dans les systèmes de refroidissement automobile. Voir le produit → (tuyau coudé à 90°) s'appuie sur un mandrin incurvé avec précision pour obtenir sa courbure caractéristique sans effondrer le diamètre intérieur.
4. Durcissement – Définition des liaisons croisées
Les ensembles de mandrins rubanés sont chargés dans un autoclave à vapeur ou un four à air chaud. Le durcissement a lieu à des températures comprises entre 325°F et 380°F (163°C-193°C) pendant 15 à 40 minutes, selon l'épaisseur de la paroi et la formulation du composé. La chaleur active le catalyseur au peroxyde ou au platine, qui crée des liaisons croisées entre les chaînes du polymère silicone. Cela transforme le composé mou ressemblant à du mastic en un élastomère thermodurcissable et résilient. La pression de l'autoclave et la constriction du ruban d'emballage rapprochent les couches, éliminant les vides et garantissant la précision dimensionnelle. Une fois le durcissement terminé, les assemblages sont refroidis progressivement jusqu'à température ambiante pour éviter les chocs thermiques et les distorsions. Le ruban est ensuite retiré et le mandrin est retiré, soit à la main, soit à l'aide d'une presse pneumatique, laissant un tuyau en silicone entièrement formé.
Pendant le durcissement, le tuyau ne doit pas être surchauffé ou sous-chauffé ; une réticulation insuffisante conduit à de mauvaises propriétés mécaniques et à une défaillance prématurée, tandis qu'une chaleur excessive peut dégrader le polymère. Les fabricants réputés maintiennent des profils temps-température stricts et consignent chaque lot. Ceci est particulièrement critique pour  Kits de tuyaux de radiateur en silicone pour voiture pour le refroidissement du moteur Le traitement post-durcissement améliore la résistance à la chaleur et à la pression, ce qui rend ces tuyaux fiables pour un service continu de liquide de refroidissement jusqu'à 300 °F dans diverses applications de véhicules. Voir le produit → (durites de radiateur en silicone pour voiture), qui doivent résister à des températures continues du liquide de refroidissement jusqu'à 300°F (150°C) et aux pics de pression du système de refroidissement.
5. Opérations de démoulage, de finition et de post-durcissement
Une fois démoulé, le tuyau brut présente une surface extérieure rugueuse due à l'empreinte du ruban adhésif, ainsi que des bavures (excès de caoutchouc) aux extrémités. Les opérateurs coupent le flash à l'aide d'un tour ou d'un couteau bien aiguisé. Pour les tuyaux qui nécessitent un extérieur lisse, la surface extérieure peut être légèrement polie ou meulée, bien que de nombreux tuyaux performants conservent la finition texturée pour une meilleure adhérence du collier. Si le tuyau comprend une couche de renfort, telle qu'un fil ou un tissu intégré, cette couche doit être introduite lors de l'étape d'emballage (en plaçant un manchon tressé sur le composé avant le suremballage final). Après le démoulage, un post-durcissement secondaire (cuisson au four pendant 1 à 4 heures à 390°F/200°C) est parfois effectué pour volatiliser les siloxanes de faible poids moléculaire, améliorant ainsi la résistance à la compression et réduisant le dégazage.
6. Contrôle qualité – La porte avant l’expédition
Aucun tuyau ne quitte une usine professionnelle sans passer une batterie de tests. Les contrôles les plus courants comprennent :
| Tester | Objectif | Acceptation typique |
|---|---|---|
| Contrôle dimensionnel | Vérifiez l'ID, le diamètre extérieur, l'épaisseur de la paroi et le rayon de courbure | ±0,5 mm sur l'ID |
| Pression d'éclatement | Confirmer la pression de fonctionnement maximale | 3 à 10 bars selon le type |
| Vieillissement thermique | Vérifier la dégradation après 168h à température nominale | Pas de fissuration, chute d'allongement < 30 % |
| Dureté (Shore A) | Assurer une rigidité constante du matériau | 60 à 70 A typique |
| Inspection visuelle | Vérifiez les ampoules, les inclusions ou le délaminage | Zéro défaut |
Les fabricants certifiés IATF 16949, tels que Ningbo Tiandai, maintiennent la traçabilité depuis le numéro de lot jusqu'au tuyau final, permettant ainsi une analyse des causes profondes en cas de défaillance sur le terrain. Le produit final est ensuite emballé avec un étiquetage approprié et expédié. Pour les environnements extrêmes, tels que l'admission d'un turbocompresseur ou les systèmes de piles à combustible à hydrogène, une validation supplémentaire telle que des tests de résistance à l'ozone ou de perméation peut être requise.
Pour une analyse plus approfondie de la procédure d'usine étape par étape, reportez-vous à notre guide complet sur comment fabriquer des durites en silicone .
7. Alternative à l’extrusion – Une méthode de production plus rapide et plus longue
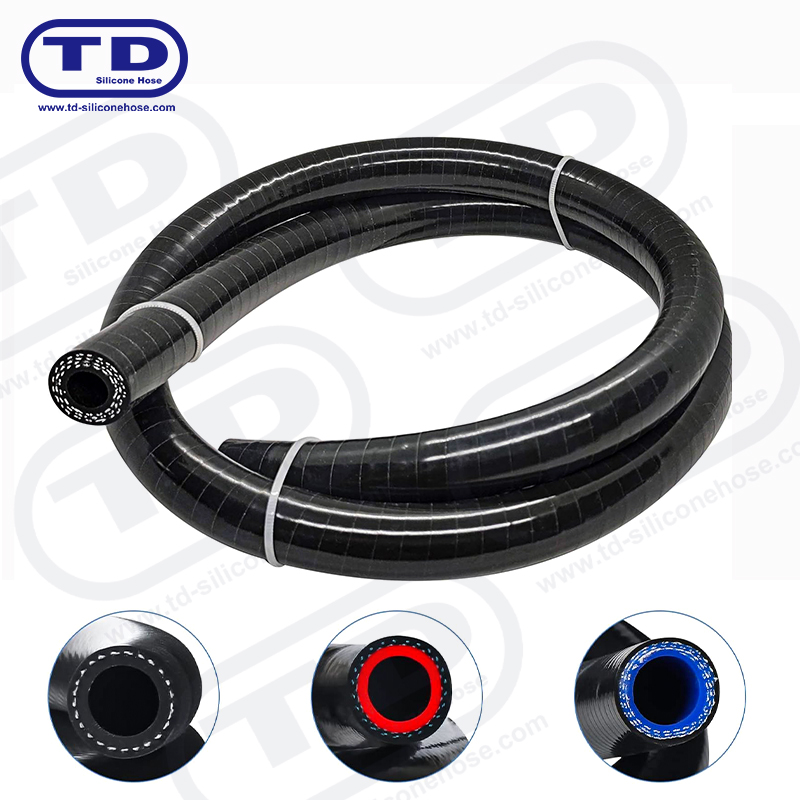
Tous les tuyaux en silicone ne sont pas enveloppés dans un mandrin. Des tuyaux droits en silicone de section constante peuvent être produits par extrusion continue. Dans ce processus, une extrudeuse à vis force le composé de silicone à travers une filière qui façonne le profil du tube. Le tube extrudé est immédiatement vulcanisé dans un tunnel à air chaud ou un bain de sel (pour le fluorosilicone). L'extrusion est nettement plus rapide que l'emballage par mandrin et idéale pour les longs trajets de tuyaux uniformes, tels que les conduites d'aspiration ou les tuyaux de compteur. Cependant, il ne peut pas produire de coudes ou de réductions complexes. Les tuyaux extrudés sont ensuite coupés à longueur, finis et testés. Notre  Tuyau en silicone renforcé de fils pour haute pression Combinant l'extrusion avec un fil d'acier intégré, ce tuyau résiste à l'effondrement sous vide et maintient sa flexibilité dans les systèmes de fluides industriels et automobiles exigeants. Voir le produit → (tuyau en silicone renforcé de fil) commence souvent par un tube extrudé sur lequel une hélice en fil de fer est enroulée, puis recouverte d'une autre couche de silicone et durcie.
8. Considérations spécifiques à l'application pendant la fabrication
L’utilisation prévue d’un tuyau en silicone dicte de nombreux choix en usine. Par exemple :
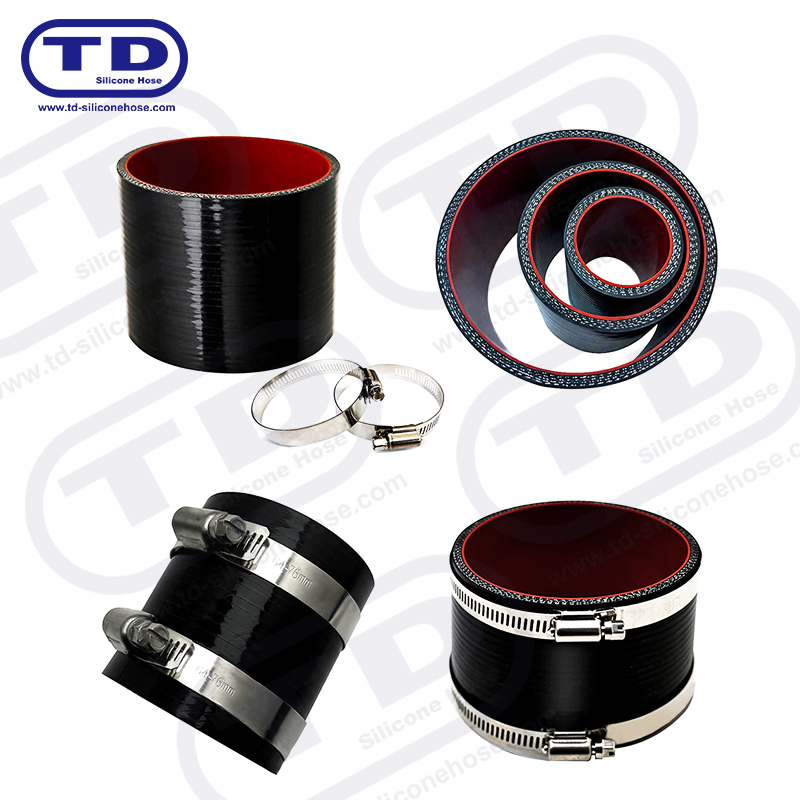
- Les durites de radiateur automobile nécessitent des parois plus épaisses et plusieurs épaisseurs renforcées en tissu pour supporter la pression du liquide de refroidissement et l'abrasion due aux mouvements constants.
- Les tuyaux du refroidisseur intermédiaire/CAC nécessitent une résistance à l'éclatement plus élevée (souvent jusqu'à 10 bars) et une perméation plus faible pour éviter les fuites d'air de suralimentation.
- Les tuyaux en silicone de qualité alimentaire ou médicale doivent être fabriqués à partir de silicone durci au platine et nécessitent un environnement de salle blanche sans plastifiants ni additifs toxiques.
- Les tuyaux des piles à combustible à hydrogène exigent un dégazage extrêmement faible et une pureté élevée, obtenus par post-durcissement et en utilisant des matériaux de revêtement spéciaux.
Chaque application peut également nécessiter des finitions de surface différentes : une texture mate pour les voitures de course qui souhaitent un aspect non éblouissant, ou une couche enveloppée d'aluminium pour réfléchir la chaleur à proximité des turbocompresseurs. Les fabricants doivent ajuster le modèle d'emballage, les additifs composés et le cycle de durcissement en conséquence.
Conclusion – La précision derrière chaque tuyau en silicone
Fabriquer un tuyau en silicone est loin d’être un simple mélange et moulage. Il s'agit d'une séquence d'opérations contrôlées avec précision : science des composés, compétences de mise en page manuelle, ingénierie thermique et inspection rigoureuse. Le résultat est un tube flexible et durable qui surpasse le caoutchouc dans des conditions extrêmes. Que vous choisissiez un Kits de tuyaux de radiateur en silicone pour voiture pour le refroidissement du moteur Le traitement post-durcissement améliore la résistance à la chaleur et à la pression, ce qui rend ces tuyaux fiables pour un service continu de liquide de refroidissement jusqu'à 300 °F dans diverses applications de véhicules. Voir le produit → pour votre tramway ou un tuyau renforcé de fil pour une application turbo, comprendre le processus de fabrication vous aide à apprécier la qualité et à sélectionner le produit adapté à vos besoins.
Notre produit //
Ningbo Tiandai Auto Parts Co., Ltd. Tous droits réservés. Tous réservés.
